Hat dengeleme nasıl hesaplanır?
@rgemas · · 9 dk okuma
Hattın verimliliğini ve operatörün primini hesapladık. İki hesap da hattın dengeli kurulduğunu varsayıyor: her operatörün önünde iş var, kimse boş beklemiyor. Bu yazı o varsayımın hesabı. Bir modele kaç operatör gerekir, bu sayı nasıl çıkar, hattın dengesi yüzde kaçtır ve dengesizlik günde kaç dakikaya denk gelir?
Tanımlar ve saha örnekleri Arge Bilişim'in “Atama Optimizasyon Algoritması” makalesinden ve hat dengeleme videosunun sayfasından. Formüller endüstri mühendisliğinin standart tanımları. Bu kaynaklarda olmayan sayısal örnekleri “bizim örneğimiz” diye belirtiyoruz.
Hat dengeleme nedir?
Video sayfamızdaki tanım yalın üretimin diliyle:
Hat dengeleme (yamazumi), yalın düşünce mantığında iş adımlarının birbiriyle düzgün ve dengeli sıralanarak iş yükünün düzleştirilmiş şekilde paylaşılmasıdır. Konfeksiyonda bunu zorlaştıran şey, operasyonlar arasındaki farkların çok küçük olmasıdır.
Makale aynı şeyi hattın hedefi üzerinden söylüyor:
Hat dengeleme ise bu iş istasyonlarının hızlarını eşitleyerek makine ve işgücü kullanımını maksimize etmeyi amaçlar.
Hesabın mantığı bu iki cümlede: her istasyona aynı sürede biten bir iş yükü vermek. Bunun için dört sayı gerekiyor: takt süresi, operasyon başına kişi sayısı, operatör doluluğu ve denge verimliliği.
Darboğaz kapasiteyi belirler
Önce dengesiz hattın maliyeti. Makale:
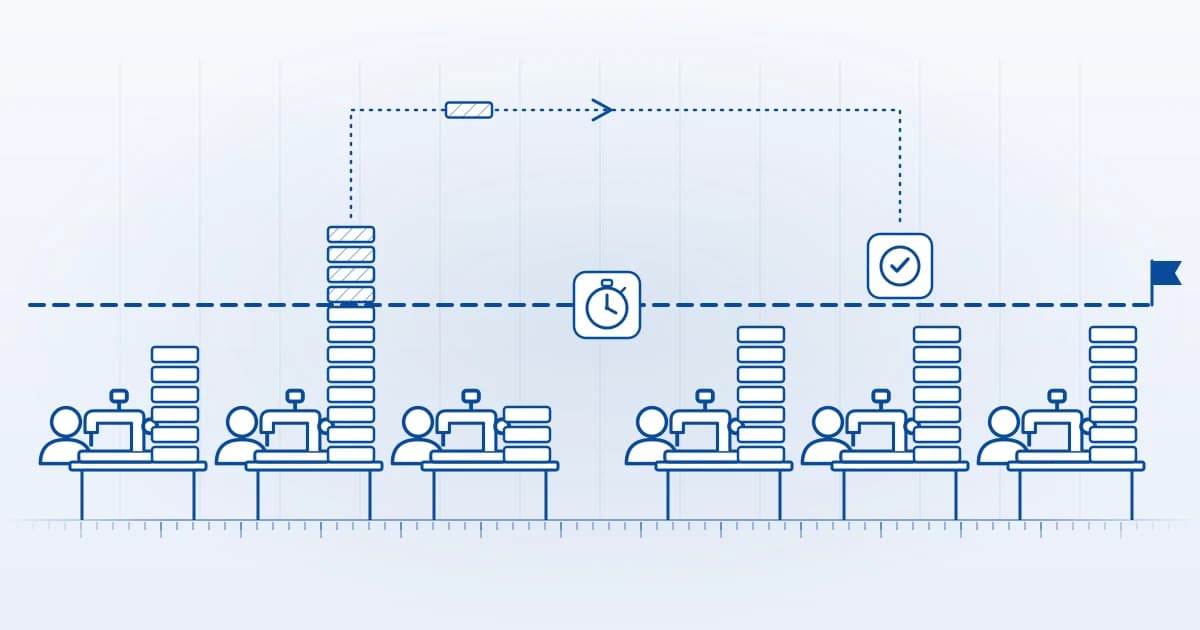
Üretim hattında her bir işlemin yapılabilmesi için ondan önceki proseslerin tamamlanmış olması gerekir. Eğer dengeli bir hat kuramadıysanız bant içerisinde darboğazlarınız oluşacak, bunun sonucunda bazı operatörler boş beklerken bazı yerlerde de yığılmalar olacaktır. Ve bu durum verimlilik kaybına neden olur. Bu yığılmaların en çok olduğu, yani akıştaki en zayıf istasyon aynı zamanda üretim hattınızın kapasitesini de belirleyecektir.
En basit örnekle, bir ürünü üretirken toplam 5 ayrı prosesten geçtiğini düşünelim. Bunların her birinin saatte 100 birimlik üretim kapasitesi olduğunu varsayalım, ancak 2. sıradaki istasyonun saatte 90 birim üretim kapasitesi var. Bu durumda hattınızı dengelemediyseniz birinci istasyondan ikinciye sürekli yığılmalar olurken sonraki operatörler boş bekleyecek ve her saat 10 birimlik üretim kaybınız olacaktır.
Bizim hesabımızla: hattın kapasitesi en yavaş istasyonun kapasitesidir, saatte 90 birim. Diğer dört istasyon saatin yüzde onunda boş bekler; dokuz saatlik günde bu, dört istasyonun toplam 216 dakikası demek. Hat dengeleme bu dakikayı geri almanın hesabıdır.
Takt süresi nasıl hesaplanır?
Takt süresi, hedef adedi yakalamak için hattan kaç dakikada bir ürün çıkması gerektiğidir. Dengelemenin ölçeği budur: her istasyonun iş yükü bu sürenin altında kalmalı.
Bizim örneğimiz: vardiya 540 dakika, günlük hedef 900 adet.
Her 0,6 dakikada bir ürün. Standart süresi 0,6 dakikayı aşan her operasyonun birden fazla operatöre bölünmesi gerekir.
Operasyon başına kaç kişi gerekir?
Mühendisin bant şefine verdiği listenin hesabı. Operasyonun standart süresi ile günlük hedef çarpılır, günün dakikasına ve hedef verimliliğe bölünür:
Hedef verimlilik 1,00 alınırsa bu, standart sürenin takt süresine bölünmesiyle aynı şey. Bizim örneğimiz, altı operasyonlu bir model, standart süreler dakika:
- Ön çatma 0,60 → kişi
- Yan çatma 0,90 → kişi
- Kol takma 1,20 → kişi
- Yaka takma 1,50 → kişi
- Etek baskı 0,60 → kişi
- Son kontrol 0,45 → kişi
Toplam standart süre 5,25 dakika, toplam 8,75 kişi. Yan çatmanın karşısındaki 1,5 bu listenin en bilindik satırı; makale sahadaki hâlini şöyle anlatıyor:
Bir sipariş geldiğinde mühendis öncelikle modelin operasyon ve standart sürelerini oluşturur. Daha sonra en iyi ihtimalle hedef verimlilik belirlenerek iş yükleri hesaplanır ve bu liste bant şefine verilir. Örneğin 'yan çatma operasyonuna 1,5 kişi gerekiyor' bilgisi mühendis tarafından verilir. Ama hangi 1,5 kişi olduğu, bu kişilerin bu operasyonda daha önce ne kadar verimli çalıştığı bilgisi bulunmaz. Dolayısıyla bu bilgi sadece teorik kalır.
Hesabın teorik kalma sebebi paydadaki verimlilik. Liste 1,00 ile hesaplanır; sahadaki operatör 1,00 çalışmaz. Makale:
Gerçekte operasyonların süreleri aynı olmadığı gibi her bir operatörün hızı, yetkinlikleri, becerileri ve işlerin zorluk dereceleri de birbirinden farklıdır. Dolayısıyla hattı kurarken bunun gibi birçok parametreyi göz önünde bulundurmak gerekir.
Verimlilik paydaya girince sayı değişir. Yan çatmayı yapacak operatörlerin ölçülmüş verimliliği 0,80 ise:
Liste 1,5 kişi diyordu; ölçülen verimlilikle 1,9. Aynı düzeltme verimlilik yazısındaki örneği de açıklıyor: 12 standart dakikalık model, günde 1.000 adet, 540 dakika. Verimlilik 1,00 ile 22,2 kişi yeter; o hattın verimliliği olan 0,74 ile hesap 30 kişiye çıkar. O örnekte hat 30 operatörle kurulmuştu.
Operatör doluluğu ve görünmeyen 0,2 dakika
Kişi sayısı tam sayı çıkmaz; hat da en yavaş istasyonun hızında akar. İki operatörün işi arasındaki küçük fark bu yüzden gün boyu birikir. Video sayfamızdaki örnek:
Bir operatör 0,9 dakikalık, diğeri 0,7 dakikalık operasyon yapıyor olsun. Hat 0,9 dakikaya göre dengelendiğinde birincinin zamanı %100 dolar, ikincinin yaklaşık %78. Her işte 0,2 dakikalık bekleme oluşur; bu kadar kısa süre için operatöre ek iş verilemez. Düzensiz akışta bu bekleme göze batmaz, herkes eşit tempoda çalışıyor görünür.
Buradaki %78, operatör doluluğu:
Çevrim süresi, hattın gerçekte çalıştığı tempo: en yavaş istasyonun süresi. Hedefteki takt ile gerçekteki çevrim süresi arasındaki fark, hattın hedefin ne kadar gerisinde kaldığıdır. Doluluğun güne çevrilmiş hâli:
540 dakikalık günde ikinci operatörün doluluğu 540 × 0,78 ≈ 420 dakikadır. Yani gün boyu diğerine göre yaklaşık 2 saat eksik çalışmış, katma değer yaratmayan iş yapmış olur. Bu hem adaletsizlik hem verimsizliktir. Ölçülebilirlik yoksa bu fark hiç görülmez.
Denge verimliliği nasıl hesaplanır?
Hattın tamamı için tek sayı. Modelin toplam standart süresi, istasyon sayısı ile çevrim süresinin çarpımına bölünür:
Videodaki iki operatörlü hat için, bizim hesabımızla:
Denge kaybı %11,1. İki operatörün 1.080 dakikalık gününde bu 120 dakika; videodaki “yaklaşık 2 saat” ile aynı sayı, iki yoldan.
Bizim altı operasyonlu örneğimizde fark, kesirli kişilerin nasıl ele alındığına bağlı. Her operasyon kendi içinde tam kişiye yuvarlanırsa yan çatma 2, yaka takma 3, son kontrol 1 kişi olur; hat 10 kişiyle kurulur:
Kesirler operatörler arasında paylaştırılabilirse 9 kişi yeter (teorik en az sayı 8,75'in yukarı yuvarlanmışı):
Aradaki bir operatör günde 540 dakika; 10 kişilik kurulumda hattın toplam boş süresi dakika. Hedef adet iki kurulumda da aynı; fark, aynı 900 adedin kaç kişiyle çıktığı.
Kesirli kişi nasıl atanır?
9 kişilik kurulumun şartı, “0,75 kişi”nin sahada bir anlamı olması. Video sayfamız bunu bundle ile çözüyor:
Düzenli iş akışında bundle adedi 40 olsun. Birinci operatör bir bundle'ı 40 × 0,9 = 36 dakikada, ikincisi 40 × 0,7 = 28 dakikada tamamlar. Aradaki 8 dakikalık farkla operatöre rahatça başka bir iş tanımlanabilir. Standart süre farkları görünür hâle geldiğinde iş yükünü dengelemek kolaylaşır: "belirsiz adet kadar yardım ettirme" yerine bir operatöre her saat 5 bundle yan çatma, 3 bundle kol takma denebilir.
Kesir, bundle sayısına çevrilince atanabilir bir iş olur. Bizim örneğimizde son kontrolün 0,75 kişisi ile yaka takmanın 0,5 kişisi tek operatörde toplanır: günün dörtte üçü kontrol, dörtte biri yaka. Bu operatörün doluluğu çıkar, yani yük fazla; yaka takmanın 0,5'i yan çatmanın 0,5'i ile birleştirilip son kontrolün 0,75'i tek bırakılırsa dokuz kişinin en yüksek doluluğu 1,00 olur. Dengeleme bu türden birkaç denemedir; kâğıt üzerinde dakikalar, sahada bant şefinin bir vardiyası.
Kim hangi operasyona?
Buraya kadar hesap “kaç kişi” sorusunu çözdü. Sahada asıl soru “hangi kişi”. Ölçülen verimlilikler operatöre göre değiştiği için aynı 9 kişilik kurulum farklı atamalarla farklı hat verimliliği verir. Makale bu kararı bant şefinin tecrübesine bırakmanın sonucunu yazıyor; argemas atama optimizasyon modülü ise atamayı ölçülen operatör verimlilik ve kalite verileri, operasyon iş yükü, model-operasyon benzerlik grupları ve zorluk dereceleriyle yapıyor. Video sayfamızdaki örnek sonuç:
Bir operatör, geçmiş verisine göre ilgili operasyona %41,5 verimlilikle atanır ve o operasyonun %30,1'ini üstlenir; günün 463 dakikasını bu operasyonda geçirir. Algoritmanın kurduğu bant için hesaplanan bant verimliliği %62,90'dır.
Üç rakam, atamanın üç çıktısı: operatörün operasyondan aldığı pay, o operasyona ayrılan günlük dakika ve kurulan hattın planlanan verimliliği. Sondaki %62,90, verimlilik yazısındaki hat verimliliği; bu yazıda tanımladığımız denge verimliliğinden ayrı bir ölçü. Modül aynı hesabı devamsızlıkta ve model geçişinde yeniden yapıp bant yapısını yeniden planlıyor; üretim planlama da kapasiteyi bu plandan okuyor. Ayrıntısı MES modülleri sayfasında ve çoklu bant kurulumu videosunda. Hat dengeleme ve darboğaz yönetimi, yalın dönüşüm danışmanlığımızın 17 başlığından biri.
Kendi hesabınızı yapın
Bizim çalışma kâğıdımız, önceki yazıların vardiya dakikası (D) ile devam ediyor. Yeni girdiler:
- Günlük hedef adet (M)
- Her operasyonun standart süresi, dakika (N₁, N₂, …)
- Hedef ya da ölçülmüş verimlilik, örneğin 0,80 (P)
- Kurulan hattın operatör sayısı (R)
- En yavaş istasyonun süresi, yani çevrim süresi (Q)
Çevrim süresi takt süresinin üstünde kaldıysa hat hedefi tutmaz; önce darboğaz istasyona kişi eklenir ya da operasyon bölünür, sonra denge yeniden hesaplanır.
Hesabı kim yapacak?
Bu hesap model başına bir kez yapılsa kolaydı. Konfeksiyonda model haftada birkaç kez değişir, her sabah birkaç operatör eksiktir ve ölçülen verimlilikler kişiye göre farklıdır; hesap her değişiklikte yeniden yapılır. Makalenin tespiti, sahada bu yüzden çoğunlukla yapılmadığı. Standart süreler, ölçülen verimlilik ve bundle bazlı iş yükü aynı sistemde tutuluyorsa hat kurulumu bir hesap işi olur; kurulumun gerçek sonucunu da hat verimliliği ölçümü gösterir.
Kendi modeliniz için takt, operasyon başına kişi ve denge verimliliğini birlikte çıkarmak isterseniz fabrika analizi bu rakamlarla başlar.
Kaynaklar
- Arge Bilişim Atama Optimizasyon Algoritması. Akademi makaleleri.
- argemas: Hat dengeleme ve atama problemi nasıl çözülür? ve Atama optimizasyon algoritması: çoklu otomatik bant kurulumu.
- Bu dizide: Dikim hattı verimliliği nasıl hesaplanır? ve Operatör primi nasıl hesaplanır?
Bu yazıyı paylaş